
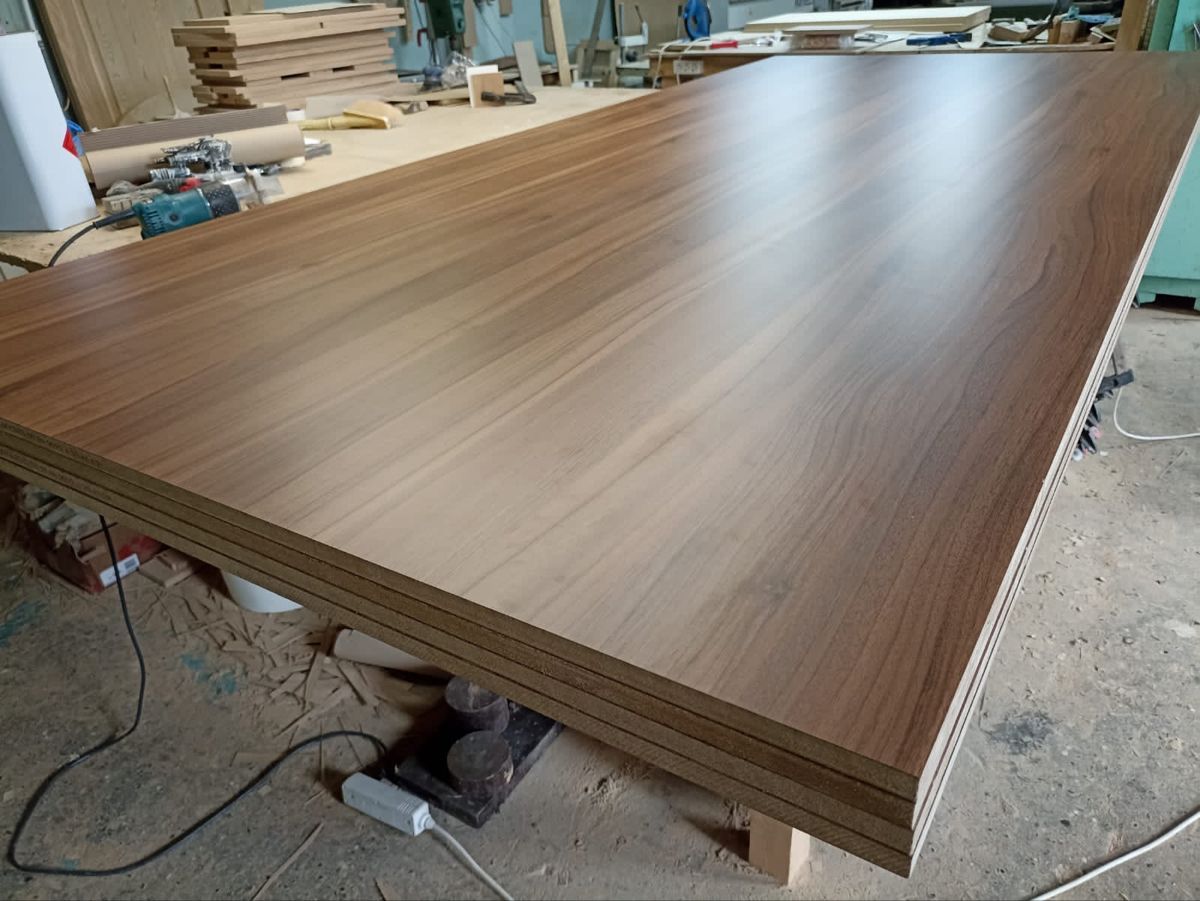
Menentukan tekanan press untuk HPL menjadi salah satu bagian penting dalam proses laminasi. Tekanan yang terlalu rendah dapat membuat HPL kurang menempel, sedangkan tekanan berlebihan dapat memberikan beban yang tidak perlu pada material dan peralatan.
Karena itu, proses pengepresan perlu memperhatikan kondisi HPL, jenis perekat, ukuran papan, serta kemampuan mesin. Pengaturan yang tepat membantu menghasilkan permukaan laminasi yang lebih rata dan mengurangi risiko gelembung atau bagian yang terangkat.
Tekanan Press untuk HPL
1. Periksa Kondisi HPL dan Papan
Sebelum memberikan tekanan, periksa HPL dan papan yang akan dilapisi. Pastikan kedua permukaan bersih, kering, dan tidak memiliki bagian yang melengkung atau rusak.
Permukaan yang bermasalah dapat membuat tekanan tidak menyebar secara merata. Karena itu, ratakan bagian yang diperlukan sebelum material masuk ke tahap pengepresan.
2. Gunakan Perekat Sesuai Material
Jenis perekat ikut menentukan proses pengepresan HPL. Pilih lem yang sesuai dengan material dasar dan ikuti petunjuk penggunaan dari produsen.
Ratakan lem pada permukaan yang akan ditempel agar seluruh bagian mendapat daya rekat yang cukup. Lapisan lem yang terlalu tebal dapat menimbulkan masalah ketika mendapat tekanan, sedangkan lapisan yang tidak merata dapat membuat sebagian HPL kurang melekat.
3. Atur Posisi HPL dengan Tepat
Letakkan HPL pada papan secara perlahan dan pastikan seluruh bagian sudah berada pada posisi yang sesuai. Hindari menggeser material terlalu banyak setelah permukaan saling bersentuhan.
Selain itu, periksa bagian sudut dan tepi sebelum press mulai bekerja. Posisi yang tepat membantu mencegah HPL bergeser ketika pelat press memberikan tekanan.
4. Gunakan Permukaan Press yang Rata
Pelat press harus berada dalam kondisi rata agar gaya tekan dapat menyebar ke seluruh permukaan. Jika ada kotoran atau benda kecil di antara pelat dan material, hasil laminasi dapat memiliki bagian yang tidak rata.
Karena itu, bersihkan bidang press sebelum pekerjaan dimulai. Pastikan pula ukuran pelat cukup untuk menekan area HPL yang sedang dikerjakan.
5. Jangan Menentukan Tekanan Secara Sembarangan
Tidak ada satu angka tekanan yang cocok untuk seluruh pekerjaan HPL. Besarnya tekanan bergantung pada jenis perekat, ketebalan material, luas permukaan, serta rekomendasi dari produsen bahan.
Oleh sebab itu, operator sebaiknya mengikuti spesifikasi perekat dan kemampuan mesin. Hindari menaikkan tekanan hanya dengan tujuan membuat HPL lebih cepat menempel.
6. Berikan Tekanan Secara Stabil
Setelah posisi material benar, berikan tekanan secara stabil sesuai kebutuhan pekerjaan. Tekanan yang konsisten membantu permukaan HPL menempel lebih merata pada papan.
Rumah Mesin menjelaskan bahwa mesin press hidrolis dirancang untuk memberikan tekanan tinggi secara merata pada material seperti kayu, laminasi, MDF, multipleks, dan HPL. Anda dapat melihat mesin press hidrolis sebagai salah satu pilihan untuk pekerjaan laminasi.
7. Perhatikan Waktu Pengepresan
Selain tekanan, waktu press juga berpengaruh terhadap hasil akhir. Biarkan material berada dalam tekanan selama waktu yang sesuai dengan karakter perekat yang digunakan.
Jangan langsung melepas tekanan ketika lem belum mencapai kondisi yang dianjurkan. Sebaliknya, ikuti petunjuk perekat agar HPL memiliki waktu cukup untuk menyatu dengan permukaan papan.
8. Sesuaikan Mesin dengan Kebutuhan
Pemilihan mesin juga perlu mempertimbangkan ukuran material dan kapasitas produksi. Mesin dengan sistem hidrolis dapat membantu menjaga tekanan lebih stabil sehingga pekerjaan laminasi lebih konsisten.
Selain itu, operator perlu memperhatikan kapasitas mesin dan tidak memberikan beban melebihi kemampuan alat. Informasi mengenai berbagai mesin untuk mendukung proses produksi dapat dilihat melalui Rumah Mesin.
Kesimpulan
Tekanan press untuk HPL tidak dapat ditentukan hanya berdasarkan satu angka karena setiap pekerjaan memiliki kondisi material dan perekat yang berbeda. Operator perlu memperhatikan jenis lem, ukuran papan, ketebalan material, serta rekomendasi teknis sebelum menentukan tekanan.
Selain tekanan, posisi HPL, kerataan pelat, dan waktu pengepresan juga memengaruhi hasil laminasi. Dengan pengaturan yang sesuai, proses pengepresan dapat menghasilkan permukaan HPL yang lebih halus, kokoh, dan terlihat rapi.

 Setya Andi Wardana